
Proyectos de fregaderos OEM vs. ODM: Diseño -> Muestra -> Molde -> Producción en masa
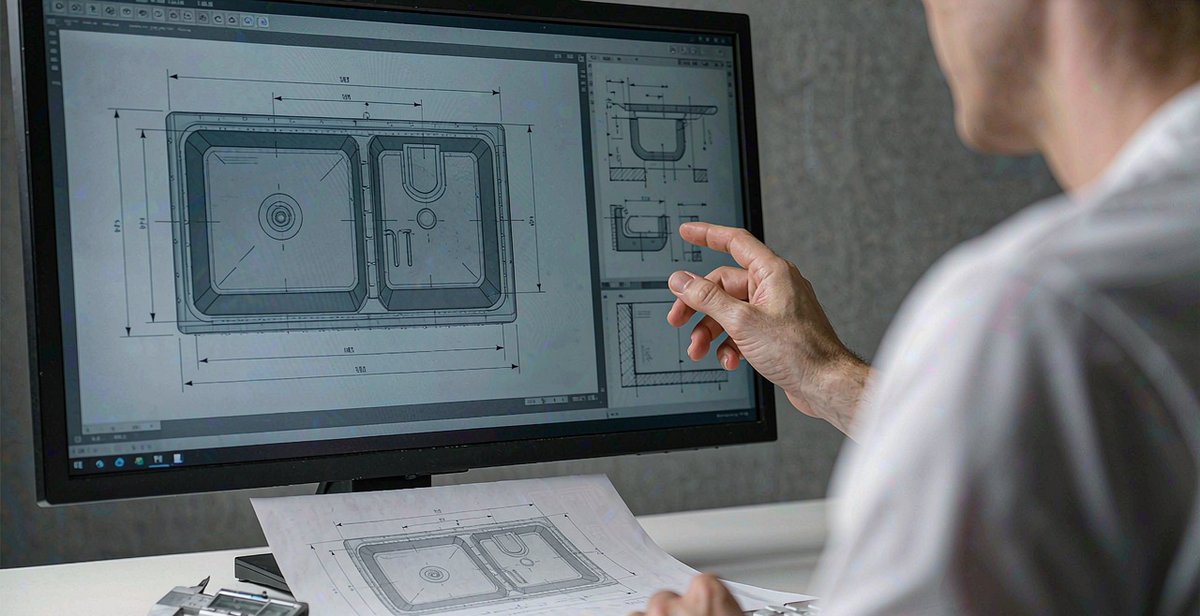
Respuesta directa: OEM y ODM son dos maneras de adquirir el mismo proceso de fabricación. En un proyecto OEM, usted es propietario del diseño y la fábrica lo fabrica según sus planos; en un proyecto ODM , la fábrica es propietaria de un diseño existente y probado, y usted le añade su marca y lo modifica. Ambos modelos pasan por las mismas cuatro etapas: dibujo → muestra → molde → producción en masa . La mayoría de los sobrecostos y retrasos se producen en las etapas de congelación del diseño y de muestra T1, no en la línea de producción. Los compradores suelen considerar los precios de OEM y ODM como niveles diferenciados. Sin embargo, se entienden mejor como respuestas distintas a una misma pregunta: ¿quién es el propietario del diseño ? Todo lo demás —riesgo de utillaje, protección de la propiedad intelectual, cantidad mínima de pedido, velocidad de lanzamiento— se deriva de esa respuesta. Los valores de referencia se han recopilado a partir de los datos del programa de Samsink y de los rangos publicados por proveedores de fregaderos y de estampado de metales de toda Asia; consulte la página del proceso de fabricación de Samsink para obtener las cifras oficiales. Ya sea que el diseño provenga de su equipo de ingeniería (OEM) o de la biblioteca de moldes de la fábrica (ODM), el proyecto pasa por los mismos controles de calidad. Comprenderlos le permite exigirle responsabilidades a su proveedor en los momentos adecuados. Un plano de fregadero que permita elaborar presupuestos es más que un simple esquema. Las fábricas que cotizan más rápido son las que reciben una especificación completa por adelantado, ya que cada parámetro faltante se convierte en una suposición que luego se traduce en un costo adicional. Como mínimo, prepare lo siguiente: Un proveedor serio responde con una revisión DFM (Diseño para la Fabricación) : ángulos de desmoldeo, relaciones de estiramiento, margen de recuperación elástica y tolerancias acumuladas. Aquí es donde una buena fábrica mejora su diseño y una barata se mantiene al margen. La experiencia de la industria coincide en un punto: es fundamental congelar el dibujo antes de cortar el acero para herramientas ; los cambios de diseño de última hora son el principal causante de retrasos en los proyectos de metal a medida. El equipo de ingeniería de Samsink devuelve los dibujos CAD/3D para su aprobación antes de cualquier inversión en herramientas, y la precisión de corte en la pieza plana se mantiene en ±0,1 mm. Los proyectos de fregaderos a medida utilizan dos muestras muy diferentes, y confundirlas es la causa de la mayoría de las disputas en la fase de muestras: Práctica profesional: mida las piezas T1 con respecto al plano utilizando una máquina de medición por coordenadas (CMM) o calibres calibrados, registre los resultados y firme una aprobación por escrito. Conserve una muestra maestra firmada por ambos lados; esta servirá como referencia física para cualquier disputa posterior sobre el acabado, las soldaduras o la apariencia. Samsink conserva informes de inspección de la primera pieza para cada programa personalizado y toma muestras de la profundidad de conformado y la uniformidad del espesor de pared en el 10 % de cada lote durante la fase de producción. El molde es el elemento central de un proyecto de fregadero OEM. Un fregadero de estilo rústico o de un solo seno profundo se forma mediante estirado : una prensa hidráulica (de 800 a 1200 toneladas en Samsink) empuja una pieza plana a través de una matriz en al menos dos etapas —estirado inicial y estirado final— para evitar que se rompa. Parámetros clave que los compradores deben consultar: El diseño y la fabricación de utillaje suelen tardar entre 4 y 8 semanas , seguidas de 1 a 2 semanas para las pruebas T0/T1 y de 1 a 3 semanas para la aprobación del comprador y las correcciones necesarias. El cronograma publicado por Samsink para la personalización de moldes es de 6 a 8 semanas, gracias a un taller de utillaje propio y una biblioteca de más de 500 moldes existentes. Por ello, muchas solicitudes personalizadas pueden ser atendidas mediante ODM sin coste de utillaje. Una vez aprobada por escrito la muestra T1, la producción debe comenzar con una prueba piloto : un lote pequeño en la maquinaria real a velocidad de producción. Solo entonces se inicia la producción a plena capacidad. En una línea de sumidero estirado consolidada, cada ciclo de lote dura aproximadamente 1 o 2 días. Los pedidos de producción estándar suelen completarse en 4 a 6 semanas a partir de la confirmación del pedido; tenga en cuenta el flete marítimo y los trámites aduaneros, y considere el tiempo total de entrega, no el tiempo de producción de fábrica, al prometer fechas de lanzamiento a sus clientes. Los rangos reflejan los datos publicados por los proveedores de fregaderos y estampados, además del historial del programa de Samsink; su cronograma confirmado siempre debe provenir de una revisión DFM escrita, no de esta tabla. Un fabricante de fregaderos a medida para el sector de la restauración trabaja con limitaciones diferentes a las de una marca de fregaderos de cocina. Las cocinas comerciales priorizan la higiene y el rendimiento estructural: Las certificaciones que se mencionan para cada modelo deben verificarse, no darse por sentadas: solicite al proveedor que confirme el certificado aplicable a su modelo específico en el presupuesto. Samsink fabrica fregaderos de acero inoxidable en Foshan desde 1995, y cuenta con una segunda planta de producción en Bangkok, Tailandia, desde 2018. Los números que aparecen tras las cuatro puertas descritas anteriormente son: Ya sea que llegue con un plano completo o solo con un precio objetivo y un mercado, el punto de partida es el mismo: una respuesta DFM por escrito, una cotización con un cronograma de hitos y su ingeniero de proyecto dedicado durante la aprobación de la muestra y la producción en masa. Lecturas relacionadas: guía de fregaderos de cocina de acero inoxidable a medida , cuándo un socio ODM supera a las grandes marcas y cómo funcionan los pedidos de fregaderos a medida con MOQ bajo . La fabricación por diseño original (ODM) es más económica para empezar, ya que no conlleva costes adicionales por el uso de moldes y la producción comienza antes. La fabricación por contrato (OEM) tiene un coste inicial mayor (los moldes suelen costar entre 1500 y 5000 dólares), pero ofrece ventajas en precio unitario y diferenciación a gran escala, especialmente cuando se reembolsa el coste del molde al alcanzar entre 1000 y 2000 unidades acumuladas. El comprador que financie la herramienta debe ser el propietario. Incluya la propiedad, el almacenamiento, el mantenimiento y la garantía de no reutilización en el contrato de compraventa antes de compartir los planos, y firme primero un acuerdo de confidencialidad. Un programa OEM realista dura entre 8 y 14 semanas desde el diseño final hasta el inicio de la producción: de 4 a 8 semanas para la fabricación de herramientas, de 1 a 2 semanas para las pruebas T1, de 1 a 3 semanas para la aprobación y correcciones, y de 1 a 2 semanas para la fase piloto y la documentación. A esto hay que añadir de 4 a 6 semanas por cada pedido de producción y de 3 a 5 semanas para el transporte marítimo. Una muestra T1 es la primera pieza fabricada con la herramienta de producción. Revela la calidad del embutido, el adelgazamiento de las paredes y las tolerancias reales que un prototipo hecho a mano no puede mostrar. Apruebe el producto por escrito conservando una muestra maestra. Sí, y la mayoría de las marcas blancas de éxito lo hacen: carrocerías ODM fabricadas a partir de la biblioteca de moldes existente para las tallas de mayor demanda, además de uno o dos modelos estrella OEM con herramientas exclusivas para la diferenciación. Envía a Samsink tu dibujo, muestra o incluso un boceto; el equipo de ingeniería te responderá con una revisión DFM, un cronograma de hitos y un presupuesto, normalmente en un plazo de 24 horas.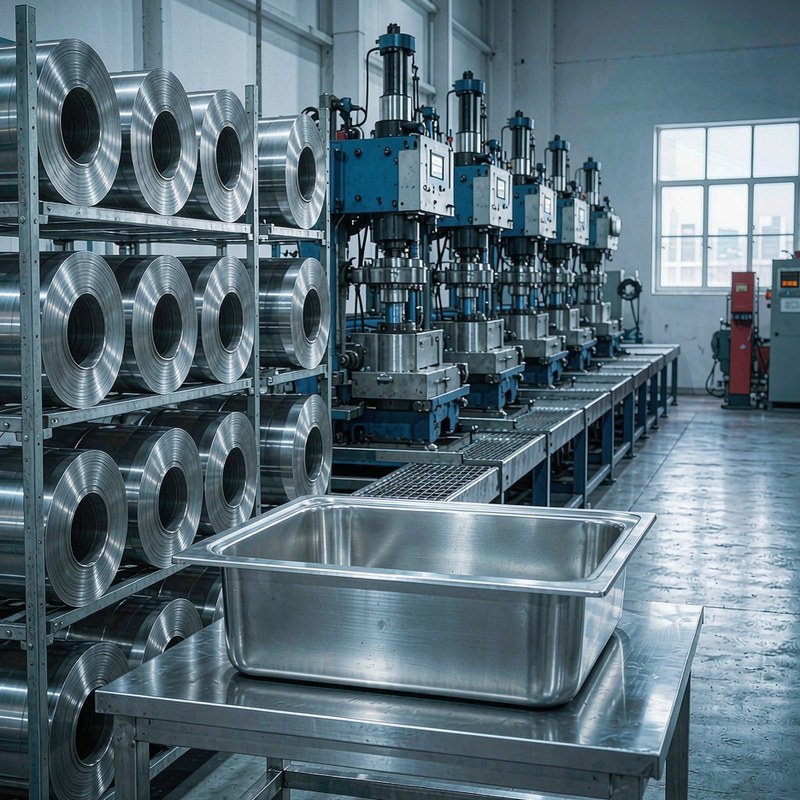
Comparación entre OEM y ODM: ¿Qué cambia realmente?
Dimensión OEM (usted es el propietario del diseño) ODM (la fábrica es propietaria del diseño) Punto de partida Sus dibujos, archivos CAD o una muestra física para realizar ingeniería inversa. Biblioteca de moldes existente de la fábrica (más de 500 moldes en Samsink) Estampación Se necesita una nueva matriz de embutición profunda si no existe un molde que se ajuste; el comprador suele financiarla. Coste de utillaje cero cuando se reutiliza un molde existente. Propiedad intelectual y titularidad del diseño Su diseño; los moldes exclusivos nunca se reutilizan para otros clientes; acuerdo de confidencialidad antes de compartir los planos. Diseño de fábrica; la exclusividad termina con su logotipo, empaque y opciones de características. Cantidad mínima de pedido típica Mayor inversión en herramientas nuevas; menor inversión en programas de logotipos láser. Inferior: los programas de grabado de logotipos pueden comenzar alrededor de las 50 unidades. Tiempo de comercialización Más tiempo: DFM, utillaje (4–8 semanas) y aprobación T1 antes de la producción. Más rápido: los pedidos estándar suelen enviarse en 4-6 semanas. Lo mejor para Marcas con especificaciones únicas, cadenas de servicios de alimentación, fregaderos de estaciones de trabajo patentados Distribuidores y vendedores de comercio electrónico que crean rápidamente una gama de marca propia Ambos modelos utilizan las mismas cuatro compuertas.
Etapa 1 — Dibujo: Lo que necesita una fábrica de fregaderos antes de presentar un presupuesto
Etapa 2 — Muestra: Prototipo hecho a mano frente a T1 de fábrica
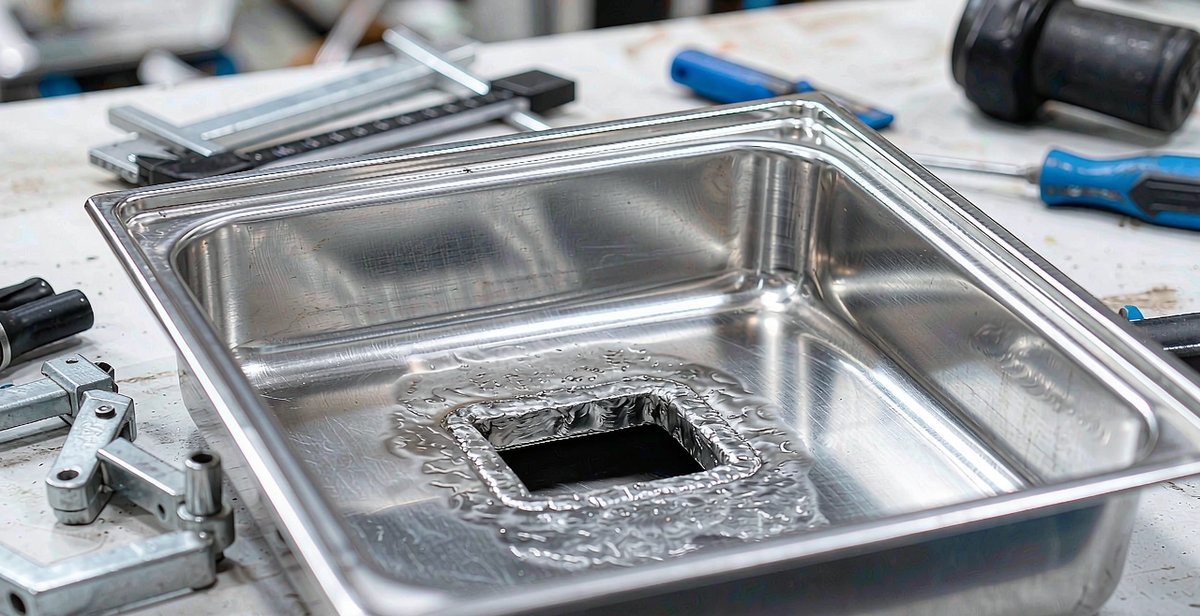
Etapa 3 — Moldeo: ¿En qué consiste realmente el utillaje para embutición profunda?
Etapa 4: Producción en masa: Desde la aprobación del primer prototipo hasta el contenedor.
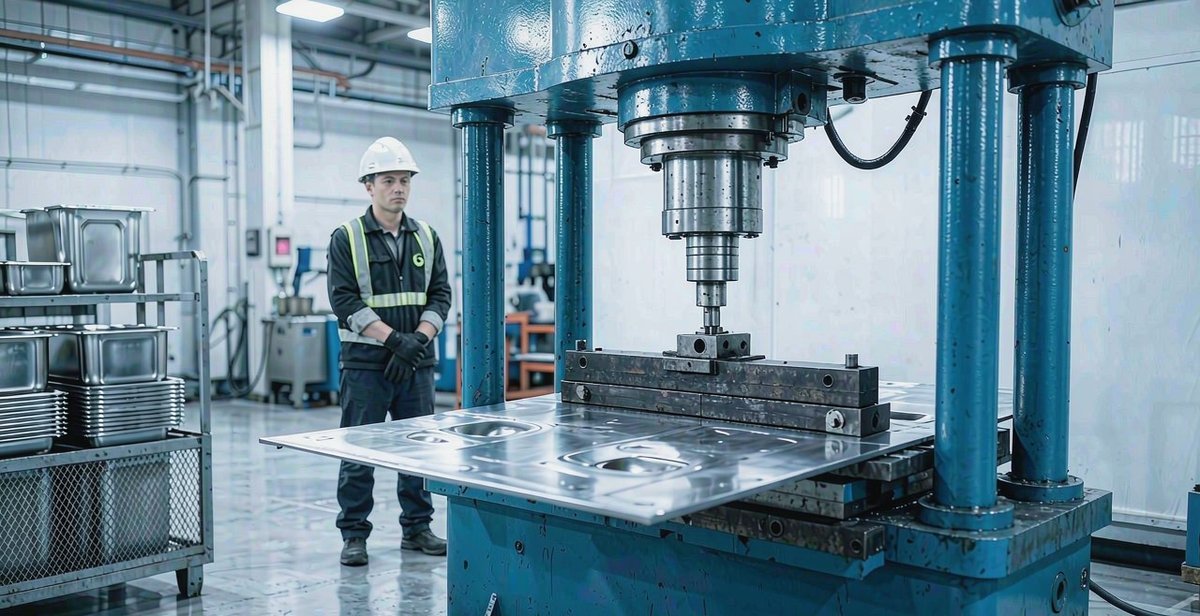
Plazos y costes típicos en las cuatro fases
Escenario Duración típica Exposición de costos típica Congelación de solicitudes de cotización, diseño para la fabricación y planos. 1-2 semanas Tiempo de ingeniería (a menudo se acredita al primer pedido) Prototipo hecho a mano De días a 2 semanas Tarifa de muestra, generalmente reembolsable al realizar el pedido. Diseño y construcción de herramientas 4–8 semanas Troquel de extracción típico de $1,500 a $5,000; a menudo se ofrece un reembolso a partir de 1,000 a 2,000 unidades. Pruebas y correcciones T0/T1 1–2 semanas (+1–3 semanas para aprobación) Incluido en el costo de utillaje por la mayoría de las fábricas. Prueba piloto y documentación 1-2 semanas Menor Producción en masa De 4 a 6 semanas por pedido Precio FOB por unidad Transporte marítimo y aduanas De 3 a 5 semanas para EE. UU./UE Flete, aranceles, inventario de reserva Cinco cosas que suelen salir mal en los proyectos de fregaderos a medida.
Requisitos adicionales para proyectos industriales y de servicios de alimentación
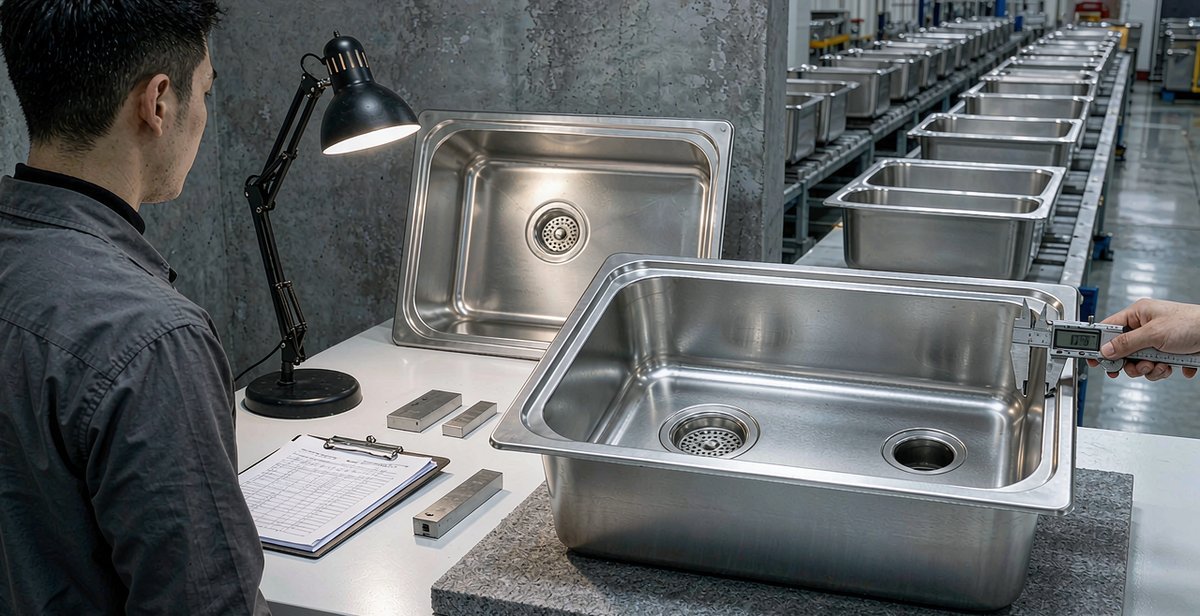
Certificaciones y documentos que se deben solicitar antes de la producción.
Cómo Samsink gestiona sus programas de fregaderos OEM y ODM
Lista de verificación previa a la solicitud de cotización: qué enviar antes de solicitar un precio.
Preguntas frecuentes
¿Es más económico fabricar un fregadero de acero inoxidable a medida mediante OEM o ODM?
¿Quién es el propietario del molde en un proyecto de fregadero OEM?
¿Cuánto tiempo tarda la fabricación de un fregadero a medida, desde el diseño hasta la producción en masa?
¿Qué es una muestra T1 y por qué es más importante que un prototipo?
¿Puedo combinar OEM y ODM en una misma gama de productos?
¿Listo para pasar del dibujo al contenedor?

